01

Smíða
Blanksmíðað í næstum nettóform þannig að tannrótin heldur samfelldu kornflæði.


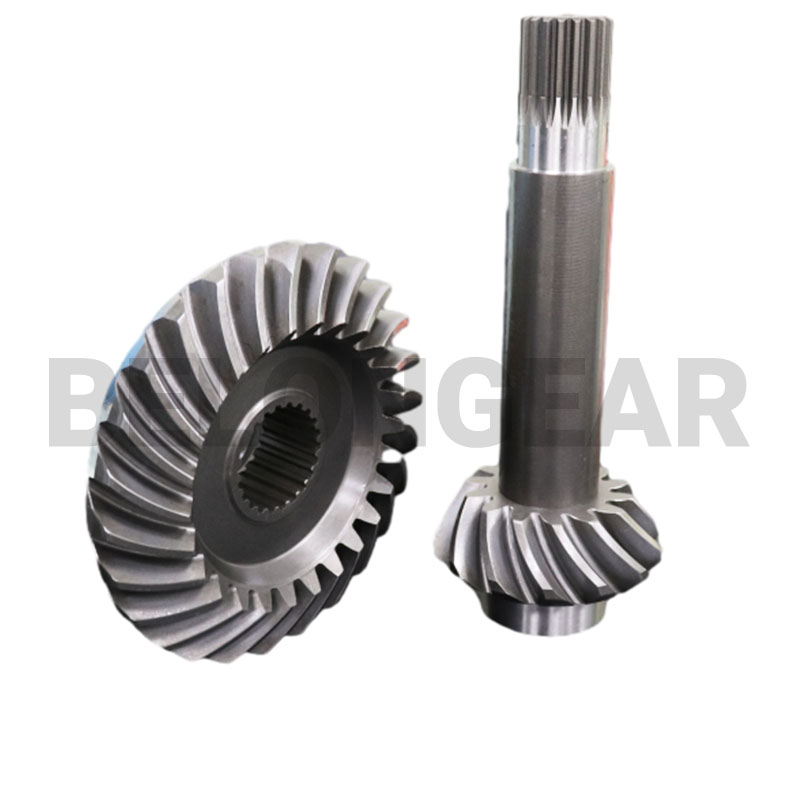


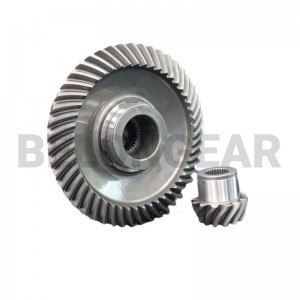
Með því að sameina skásetta tönn og splínu á einum hluta koma tvær vikmörk á sama gagnapunktinn. Hvernig splínan er fræst miðað við tönnina ræður því hvort samsetningin gengur rétt eða berst við eigin legur.
Spíralskáletrið er skilgreint jafnt út frá frágangi tanna og stærðum. Leiðin ákvarðar nákvæmni, hávaða og kostnað, þannig að það er samþykkt áður en teikningin er gefin út frekar en að láta verkstæðið sjá um hana.
| Leið | Hvernig tönnin er frágengin | Valið þegar | Takmörkun |
|---|---|---|---|
| Gleason lappaðiÞESSI SÍÐA | Tennurnar eru skornar, hertar og síðan límdar saman í pörum með Gleason-límtæki. Tennurnar eru límdar saman með slípiefni, þannig að snerting myndast yfir alla tönnina frekar en aðeins þar sem skurðarvélin skildi hana eftir. | Hljóðlátur gangur á meðalhraða; mikið magn; hefðbundna bíla- og gírmótorleiðin. | Lappning leiðréttir snertingu, ekki rúmfræði skurðartannanna, þannig að nákvæmni sem hægt er að ná er stillt fyrir herðingu. |
| Gleason-völlurinn | Eftir herðingu eru tannhliðarnar slípaðar á Gleason kvörn. Slípunin leiðréttir aflögunina sem herðingin skilur eftir, þannig að fullunna tönnin helst innan þröngs sniðsþols í stað þess að reiða sig á slípun til að bjarga snertingu. | Meiri hraði, nákvæmari nákvæmni og minni hávaði en lepping; leiðin fyrir gírkassa sem ganga samfellt. | Slípun er hægari og kostnaðarsamari frágangsskref, svo hún er valin þar sem nákvæmni réttlætir það. |
| Klingelnberg harðskorið | Tennurnar eru grófskornar, mjúkar, hertar og síðan fínpússaðar með hörðum skurði á Klingelnberg-vél. Með því að skera á hertu tönninni er forðast að þurfa að slípa sérstaklega og yfirborð tanna er laust við slípuför. | Harðfrágangur þar sem slípun er erfið og fyrir Klingelnberg-kerfisrúmfræði. | Mjúka grófa skurðurinn verður að fara úr réttu efni, þannig að gróf- og hörð skurður eru áætlaðir sem ein aðgerð. |
Gildin hér að neðan eru tekin úr teikningunni fyrir þessa vöru. Þar sem síðan tilgreinir efni eða nákvæmnisflokk er það endurtekið hér; allt annað er staðfest með þér við yfirferð teikninganna frekar en gert er ráð fyrir úr vörulistanum.
| Vara | Þessi vara | Hvernig það er staðfest |
|---|---|---|
| Tegund hlutar | Keilulaga gír með samþættri eða pressuðu keilu | Teikning |
| Frágangur | Tönn sem var samsvöruð | Skýrsla um nettengingu |
| Efni | Herðandi stálblendi samkvæmt teikningu | Efnisvottorð |
| Viðmiðun | Splína og tönn fræst út frá sameiginlegum grunnpunkti | Víddarskýrsla |
| Skylda | Drif þar sem gírinn er splínaður við ásinn | Teikning |
| Framboðssvið | Gír og drifhjól, eða samsett samsetning | Skýrsla um nettengingu |
Samsettur hluti er vitnaður á viðmiðunaráætluninni jafnt sem á tönninni.
Að vinna úr splínunni og tönninni úr einni uppsetningu kostar meira en fjarlægir stafla sem samsetningin ræður ekki við.
Þéttpassunarflokkur þrengir vinnslugluggann og bætir við skoðun.
Presspassandi og sambyggðir hlutar þurfa mismunandi meðhöndlun og mismunandi skoðun.
Með því að veita einnig gagnstæða meðliminn kemur í veg fyrir snertivandamál við vélina.
Flestar kvartanir varðandi spíralskáhjóladrif koma frá samsetningunni frekar en tönnunum. Þetta eru þrjú atriði sem uppsetningarmaður þarf að hafa eftirlit með á vélinni.
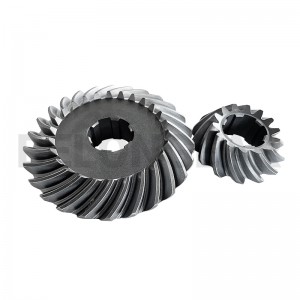
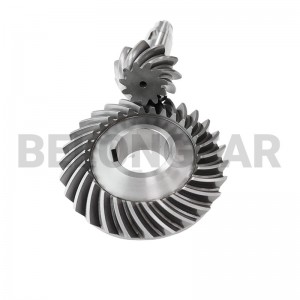
Tönnin er skorin, hert og síðan límd við sitt eigið tannhjól. Lípun er það sem myndar snertingu við yfirborðið, þannig að fullunna parið er parað saman frekar en skiptanleg.
Blanksmíðað í næstum nettóform þannig að tannrótin heldur samfelldu kornflæði.

Borun, yfirborð og festingaröxl beygð; þetta verða viðmiðunarpunktarnir sem tennurnar eru skornar og mældar út frá.

Spíraltennur skornar með Gleason-vél að stigkeilunni og festingarfjarlægðinni á teikningunni.

Karburering, herðing og temprun að tilgreindri hylkisdýpt og kjarnahörku.

Borunar- og staðsetningarþvermál eru slípuð eftir herðingu þannig að gírarnir gangi nákvæmlega samkvæmt viðmiðunarmörkum sínum.

Lyklarásir, þræðir og boraðar einingar vélrænt saumaðar samkvæmt teikningum.

Parið er púðað saman með slípiefni, sem myndar snertingu og veldur bakslagi.

Setja skal auðkenni og hitanúmer þannig að yfirlappaða parið haldist saman meðan á pökkun stendur.

Hreinsað, tæringarvarið og pakkað í innri kassa, pappaöskju og trékassa.
Leiðin ákvarðar hvaða athuganir eiga við. Hvert sett er mælt á miðju gírsins og parið er tengt saman og niðurstöðurnar eru gefnar út með vörunum frekar en geymdar innanhúss.

Borun, yfirborð og festingarfjarlægð miðað við teikninguna.Víddarskýrsla

Efnafræði og vélrænir eiginleikar hrástangarinnar.Efnisvottorð

Yfirborðshörku eftir herðingu og mildun.Skýrsla um hitameðferð

Hylkisdýpt og örbygging við tönn.Skýrsla um hitameðferð

Hliðarúbleiki eftir slípun, sem veldur hávaða.Skýrsla um ójöfnu

Tannnákvæmni og hlaup á gírmælistöðinni.Nákvæmnisskýrsla

Snertimynstur og bakslag á samsetta parinu.Skýrsla um nettengingu
Spíralkeiluhjól eru valin fyrir mjúka rétthyrnda gírskiptingu á hraða. Belon býður upp á gírskiptingar fyrir þessar atvinnugreinar.
 Bílaiðnaður
 Byggingarframkvæmdir
 Landbúnaður
 Sjálfvirkni
Þar sem rúmfræði hlutarins leyfir það, já, og það er betri leiðin því hún fjarlægir flutning dagsetningar. Annars eru dagsetningarnar valdar þannig að uppröðunin helst innan teikningarinnar.
Já. Splínuvíddir, hlaup og nákvæmni tanna eru allt hluti af víddar- og nákvæmnisskýrslunum.
Venjulega úthlaup milli splínunnar og tönnarinnar, eða snerting sem var aldrei miðjuð vegna þess að parið var parað saman á bekknum frekar en í húsinu.
Það er mögulegt, en snertimynstrið tilheyrir parinu, þannig að hjólið ætti að mæla á sama tíma.
Sendið teikninguna eða slitna parið ásamt festingarfjarlægð og notkun. Leið, efni og nákvæmni er þá hægt að staðfesta miðað við það sem vélin þarfnast í raun.