Festingarfjarlægð stillir tengiliðinn
Fjarlægð frá keilulaga topppunktinum að staðsetningarfletinum staðsetur tannsnertuna. Þegar hún breytist færist snertingin eftir tönninni, þannig að hún er mæld frekar en áætluð.


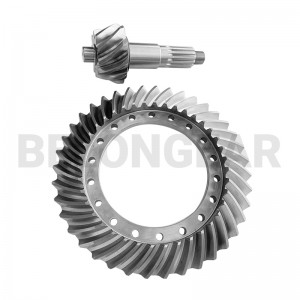
Beinar keilulaga gírhjóladrifnar
Gírhjólið er minnsti hluti gírparsins og á skásettum hjólum ber það fleiri hringrásir en hjólið. Þetta er úr 18CrNiMo7-6, skorið á Gleason Phoenix vélum og slípað í DIN 8, síðan mælt á mælistöð gírsins áður en parið er sleppt.
Gildin hér að neðan eru tekin úr teikningunni fyrir þessa vöru. Þar sem síðan tilgreinir efni eða gæðaflokk er það endurtekið hér; allt annað er staðfest með þér við yfirferð teikningarinnar frekar en gert er ráð fyrir.
| Vara | Þessi vara | Hvernig það er staðfest |
|---|---|---|
| Tegund gírs | Bein keilulaga gírhjól | Teikning |
| Efni | 18CrNiMo7-6 málmherðandi stál | Efnisvottorð |
| Skurður | Gleason Phoenix 600HC / 1000HC tannhjólsfræsari | Teikning |
| Frágangur | Jarðbundið á Phoenix 600HG / 800HG / 600HTL | Teikning |
| Nákvæmni | DIN 8, staðfest á 1000GMM / 1500GMM mælistöð | Nákvæmnisskýrsla |
| Framboðssvið | Drifhjól, eða drifhjól og hjól sem samsíða sett | Teikning |
Athugið:Þessi vörusíða birtir ekki stærð eða einingarþak. Viðunandi stærð er metin eftir fyrirspurn út frá tannlögun og nauðsynlegri nákvæmni, svo vinsamlegast sendið teikninguna frekar en að gera ráð fyrir takmörkun af síðunni.
Ekki er hægt að gefa góða mynd af keiluhjóli út frá ljósmynd. Þetta eru hlutir sem verkfræðiúttektin þarfnast til að geta gefið skýra leið, afhendingartíma og verð.
Flest vandamál sem greint er frá með beinum skáhjóladrifum stafa frekar af samsetningu en tönnunum sjálfum. Þessi fjögur atriði eru það sem uppsetningaraðilinn þarf að hafa stjórn á á vélinni.
Fjarlægð frá keilulaga topppunktinum að staðsetningarfletinum staðsetur tannsnertuna. Þegar hún breytist færist snertingin eftir tönninni, þannig að hún er mæld frekar en áætluð.
Gír og drifhjól verða að vera stillanleg við uppsetningu svo hægt sé að stilla lausabilið á teikningunni. Par sem er fest með einum hluta fastan endar venjulega utan lausabilsins.
Bakslagstölur innan vikmörkanna geta samt sem áður falið lélega snertingu. Merkingarefni á tönnunum sýnir hvar álagið mun í raun sitja: tá, hæl, rót eða odd.
Fyrir nýjan gír þarf að staðfesta tengihjólið, miðjufjarlægðina og festingarfjarlægðina. Ef aðeins einn gír er afritaður er hætta á að gírbúnaðurinn passi ekki rétt saman.
Parið skiptir meira máli en einn gír:Fjarlægð milli festinga og bakslag eru einkenni samsetts gírparsins. Skipti ætti að meta út frá tengihlutanum og uppsetningu vélarinnar, ekki út frá slitnum gír einum og sér.
Þessir beinu keilutannhjól fylgja sömu leið og restin af Belon gírlínunni: undirbúningur á hráefni, vinnslu, tannskurður, hitameðferð, lokaslípun staðsetningarflata og skoðun. Framleiðslan fer fram í 200.000 fermetra verksmiðju sem inniheldur Gleason FT16000 fimmása gírvinnslumiðstöð, þannig að frumgerðir og smærri framleiðslulotur eru samþykktar ásamt endurpöntunum. Þar sem beinar keilutennur eru ekki slípaðar eftir herðingu, er tannlögun stillt á við gírsléttun og haldið í gegnum hitameðferð, síðan staðfest með nákvæmni og möskvaprófunum fyrir útgáfu.

Blöndunni er smíðuð í lögun og með tilliti til frágangs sem hentar fullunnu beinu keiluhjólinu, þannig að tanndýptin þarf ekki að koma út úr heilli stöng.

Gróf- og fíndreifi færa hráefnið að borun, fleti og festingaröxl og ákvarða viðmiðunarfletina sem tennurnar eru síðar skornar og mældar frá.

Beinar skátennur eru búnar til með því að hefla með skásettum verkfærum. Þetta skref ákvarðar tannformið, keilustigið og festingarfjarlægðina sem parið fer eftir.

Karburering, herðing og temprun er beitt þar til hörku og hulsdýpt er krafist á teikningunni, með stjórnun á aflögun á fullunnu hráefni.

Boranir, fletir og staðsetningarþvermál eru slípuð eftir hitameðferð þannig að fullunninn gírbúnaðurinn gangi samkvæmt þeim viðmiðunarpunktum sem notaðir voru þegar hann var settur upp.

Lyklar, þræðir, göt og aðrir aukahlutir eru fræstir samkvæmt teikningunni og staðsetningarvikmörk þeirra haldast við sömu viðmiðunarmörk.

Settið er merkt með auðkennisnúmeri, hitanúmeri eða hlutarnúmeri viðskiptavinar, þannig að hægt sé að rekja gírinn og drifið og geyma það saman eftir pökkun.

Hlutarnir eru hreinsaðir, varðir gegn tæringu og pakkaðir í innri umbúðir, öskjur og trékassa eftir stærð og flutningsleið.

Borun, yfirborð, festingarfjarlægð og mál á tengifleti eru mæld miðað við teikninguna áður en settið er gefið út.

Efnasamsetning og vélrænir eiginleikar hráefnisins eru staðfestir og efnisvottorð er gefið út með lotunni.

Yfirborðshörku, hulsdýpt og örbygging eru könnuð eftir hitameðferð og niðurstöðurnar eru skráðar í hitameðferðarskýrsluna.

Tannnákvæmni, hlaup og bakslag eru mæld með gírmælibúnaði samkvæmt þeirri gráðu sem tilgreind er á teikningunni.

Gír og drifhjól eru skoðuð sem par með tilliti til tannsnertingar og ganghegðunar og niðurstaðan af inngripinu er skráð.
Skoðunarbúnaður:Máls- og gírskoðun er framkvæmd á Klingelnberg CMM og P100/P65/P26 gírmælistöðvum, Gleason 1500GMM, og grófleika- og formprófurum, þannig að hlaup, bakslag og tannsnerting er staðfest á móti teikningunni áður en settið er pakkað.
Tvær klippur úr verkstæðisgólfinu: að skera tennurnar á gírplanerinum og að prófa möskva á fullunnu gír- og drifhjólsparinu.
Beinir keilulaga gírar eru valdir fyrir öfluga rétthyrnda drif á miðlungshraða. Belon býður upp á gírskiptingar í eftirfarandi atvinnugreinum; smelltu á síðuna til að sjá hvernig hver notkun hentar.
 Sjálfvirkni
 Vélmenni
 Málmvinnsla
 Sement
Þetta er málherðandi stál með góða kjarnaseigju, þannig að tönnin getur borið hart yfirborð fyrir slitþol og sterkan kjarna fyrir beygjuálag, sem hentar fyrir drifhjól sem sér fleiri hringrásir en hjólið.
DIN 8 er nákvæmnisflokkur tanna sem gefinn er upp fyrir þessa vöru. Hærri flokkar þýða þéttari prófíl og hallastýringu, sem dregur úr gírskiptingarvillum og hávaða við hraða.
Já, en það ætti líka að mæla hjólið. Snerting og bakslag eru eiginleikar parsins, þannig að drifhjólið er skorið til að passa við lögun hjólsins frekar en gert er ráð fyrir.
Á gírmælistöðvum frá Klingelnberg og Gleason, þar sem niðurstöðurnar eru skráðar á nákvæmnisskýrsluna sem fylgir settinu.
Leggið fram báðar teikningar, festingarfjarlægð og nauðsynlegt bakslag svo að drifhjólið sé skorið til að passa við hjólið og staðfest sem par.